noticias
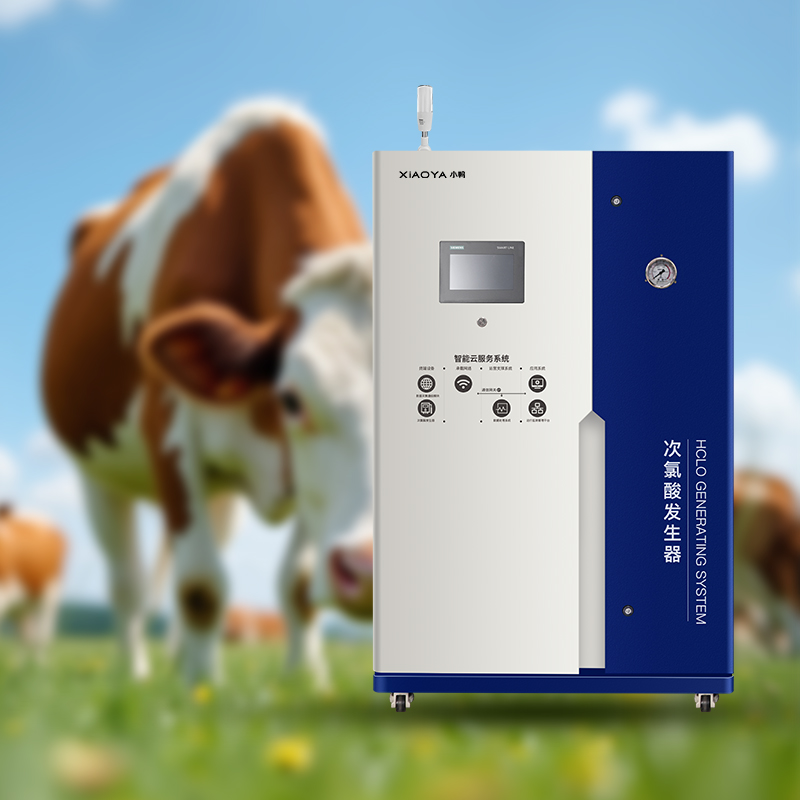
El mantenimiento del generador de ácido hipocloroso tiene un efecto directo en si un proceso de desinfección sigue siendo predecible de un turno de producción al siguiente. Una unidad puede seguir encendiéndose, haciendo circular agua y mostrando un estado de funcionamiento normal mientras produce una solución que está fuera del rango de concentración o pH requerido por la aplicación. Para las instalaciones que utilizan ácido hipocloroso generado en el procesamiento de alimentos, la higiene relacionada con la atención sanitaria, cocinas, baños o equipos de limpieza automatizados, el mantenimiento debe tratarse como parte del control del proceso y no como una tarea ocasional de reparación.
La pregunta de mantenimiento más útil no es simplemente: «¿Está funcionando el generador?». Es si el sistema genera, suministra y verifica de forma constante la solución prevista en el punto de uso. Esto depende de la calidad del agua, la gestión del electrolito, el estado de los electrodos, la estabilidad del caudal, la precisión de los sensores y la limpieza de las líneas aguas abajo. Una buena rutina de mantenimiento aborda estos factores interconectados antes de que la inestabilidad de la producción se convierta en un problema de higiene o producción.
Comience por las condiciones que afectan a la calidad de la solución
La generación de ácido hipocloroso es sensible al agua y al electrolito que entran en el sistema. Los cambios en la dureza del agua de entrada, los sólidos suspendidos, el contenido mineral o la presión pueden alterar el rendimiento del generador con el tiempo. Estas condiciones también pueden acelerar la formación de incrustaciones dentro del electrolizador, restringir pequeños conductos e interferir con las lecturas de caudal o conductividad.
Los operadores deben establecer una referencia para el suministro de agua entrante durante la puesta en marcha y revisarla cuando haya un cambio en el suministro municipal, el equipo de filtración, el agua de origen o las condiciones operativas estacionales. El objetivo no es crear un programa de laboratorio para cada instalación. Es identificar los factores que pueden hacer que un generador previamente estable se desvíe.
En particular, los equipos de mantenimiento deben prestar atención a:
- Reducción del volumen de producción con la misma configuración programada.
- Concentración de cloro disponible inconsistente entre lotes o turnos.
- Lecturas de pH que ya no se mantienen dentro del objetivo del proceso.
- Depósitos visibles, decoloración o residuos alrededor de las conexiones de agua y electrolito.
- Alarmas inesperadas relacionadas con el caudal, la conductividad, el bajo nivel de líquido o la presión.
Una pérdida repentina de rendimiento puede indicar una falla mecánica, pero una desviación gradual suele indicar incrustaciones, problemas de filtración, consumibles envejecidos, ensuciamiento de sensores o cambios en las condiciones del agua de alimentación. Tratar todos los problemas de rendimiento como una falla eléctrica puede llevar a los equipos a sustituir el componente equivocado mientras la causa original permanece en el sistema.
La limpieza del electrolizador requiere un intervalo planificado
El electrolizador es el componente más estrechamente relacionado con la producción del generador y debe contar con un programa documentado de inspección y limpieza. Su vida útil está influida por las horas de funcionamiento, las condiciones del agua, las prácticas de limpieza y si el generador funciona regularmente cerca de su capacidad máxima. Esperar hasta que la máquina ya no pueda cumplir el objetivo de concentración suele ser demasiado tarde; para entonces, la inestabilidad de la producción ya puede haber afectado a la consistencia de la desinfección.
Las incrustaciones en las superficies de los electrodos reducen la eficiencia de la electrólisis. En términos prácticos, el sistema puede requerir más tiempo o energía para producir la misma cantidad de solución activa, o puede no alcanzar la concentración esperada al caudal seleccionado. Los depósitos también pueden afectar las vías del fluido y crear condiciones de funcionamiento desiguales dentro de la celda.
Los procedimientos de limpieza deben seguir el método aprobado por el fabricante del equipo. Esto es importante porque una concentración de ácido inadecuada, productos químicos de limpieza incompatibles, una frecuencia de limpieza excesiva o un enjuague incompleto pueden dañar los componentes o introducir un problema de calidad diferente. El personal de mantenimiento debe documentar la fecha de limpieza, los depósitos observados, el método de limpieza, la finalización del enjuague y la verificación de la producción después de que la unidad vuelva a ponerse en servicio.
Para un generador utilizado en la producción continua de alimentos, la vida útil declarada del electrolizador debe considerarse una referencia de planificación y no una razón para posponer la inspección. Por ejemplo, el modelo AQ-P300-W utilizado para el procesamiento de carne indica una vida útil del electrolizador de al menos 5.000 horas. Esta cifra ayuda a programar la planificación de activos, pero el momento real de sustitución debe seguir basándose en la estabilidad de la producción, los hallazgos de inspección, el historial de limpieza y los requisitos de validación de higiene de la instalación.
Verifique la concentración y el pH en el punto de uso
Los valores mostrados son útiles para el funcionamiento rutinario, pero no sustituyen la comprobación de la solución suministrada al punto de aplicación. Un generador puede producir una solución aceptable en su salida mientras la concentración cambia en un tanque de almacenamiento, un circuito de recirculación, un colector de pulverización o una línea de distribución larga. El líquido residual de una operación anterior, la dilución causada por el enjuague, una mezcla deficiente o los depósitos en los componentes aguas abajo pueden afectar lo que llega al producto o a la superficie.
Esto es especialmente importante cuando el ácido hipocloroso se aplica mediante enjuague, pulverización, inmersión o atomización automatizados. El resultado de la higiene depende de la concentración, el pH, las condiciones de contacto, la cobertura y la limpieza del equipo de aplicación. Aumentar la concentración para compensar un sistema de boquillas con mantenimiento deficiente o un caudal poco fiable no es una corrección adecuada.
Las instalaciones deben definir un rango operativo adecuado para el proceso y verificarlo con métodos apropiados para dicho rango. El registro debe identificar la fecha, el área de producción, la configuración del generador, la concentración medida, el pH medido cuando corresponda, el operador y cualquier acción correctiva. Esto crea un registro de tendencias útil: un aumento gradual en la frecuencia de los ajustes suele ser una señal de advertencia más temprana que una parada completa del equipo.
Para operaciones de sacrificio, procesamiento o cadena de frío de carne, los requisitos de producción pueden variar considerablemente según la etapa de aplicación. Un sistema como elGenerador de ácido hipocloroso para la desinfección y conservación de productos cárnicos puede configurarse en un rango de cloro disponible de 10–120 ppm, con un rango de pH de 5.0–6.5 y una capacidad de producción de 160–300 L/h. Estos valores solo son útiles cuando el programa de mantenimiento puede mantener de forma estable la condición seleccionada. Un amplio rango ajustable no elimina la necesidad de verificar la concentración después de cambios en el caudal, el suministro de agua o el estado de limpieza.
No pase por alto las bombas, filtros, tanques y equipos de pulverización
El mantenimiento del generador suele centrarse en gran medida en la unidad principal, mientras que los problemas ocurren en otras partes del sistema. Los filtros pueden obstruirse, la presión de entrada puede caer fuera del rango de funcionamiento previsto, los sensores de nivel del tanque pueden ensuciarse, el rendimiento de la bomba puede disminuir y las boquillas de pulverización pueden bloquearse parcialmente o proporcionar una cobertura desigual. En los sistemas automatizados, estas fallas pueden desarrollarse sin detener inmediatamente la línea.
Una ruta de inspección práctica debe seguir la solución desde la entrada hasta la aplicación:
- Revise los filtros de agua y sustitúyalos o límpielos según un programa definido basado en las condiciones de la instalación.
- Inspeccione la presión de entrada y confirme que se mantiene dentro del rango de funcionamiento especificado por el equipo.
- Examine los tanques de electrolito, las tapas, las líneas de alimentación y los puntos de detección de nivel para detectar fugas, cristalización, contaminación o conexiones incorrectas.
- Inspeccione bombas, tuberías, sellos y conexiones en busca de desgaste, vibración, fugas y restricciones de caudal.
- Limpie e inspeccione las boquillas de pulverización, atomizadores, cabezales de enjuague y colectores para confirmar una distribución uniforme.
- Enjuague las líneas cuando lo prescriba el procedimiento operativo, especialmente después de periodos de inactividad o trabajos de mantenimiento.
Los equipos destinados a aplicaciones de alto rendimiento deben evaluarse como un sistema completo de suministro. Un generador que produce 160–300 L/h, por ejemplo, necesita tuberías aguas abajo y equipos de aplicación que puedan manejar el caudal requerido sin pérdidas excesivas de presión, zonas estancadas o distribución desigual. La capacidad indicada en la ficha técnica no garantiza la capacidad en el punto de procesamiento.
La calibración y las alarmas necesitan responsables
Los generadores automatizados pueden utilizar sensores para el caudal, la conductividad, el pH, el nivel de líquido, la presión u otros controles operativos. Estos sensores hacen que el funcionamiento automatizado sea más fiable solo si sus lecturas siguen siendo fiables. El ensuciamiento, el envejecimiento, la instalación inadecuada, los problemas de cableado o la desviación de calibración pueden hacer que un sistema compense incorrectamente o siga funcionando en condiciones inadecuadas.
Cada sensor debe tener un responsable definido, un intervalo de inspección, un método de calibración o comprobación funcional y una acción clara cuando las lecturas queden fuera de los límites aceptables. Los equipos también deben revisar el historial de alarmas en lugar de limitarse a borrar las alarmas a medida que aparecen. Las advertencias repetidas de bajo caudal, las alarmas relacionadas con el electrolito o las desviaciones de concentración pueden revelar un problema en desarrollo incluso cuando la máquina reanuda posteriormente el funcionamiento normal.
Cuando se sustituye un sensor, es recomendable registrar los resultados de verificación antes y después. Esto facilita distinguir un cambio real del proceso de un problema del instrumento. El mismo enfoque se aplica después de sustituir bombas, componentes del electrolizador, filtros o piezas de control: confirme que el generador produce la salida requerida bajo un caudal operativo normal y, a continuación, verifique la solución donde se utiliza realmente.
Base el mantenimiento en el riesgo, no solo en fechas de calendario
Una lista de verificación basada en el calendario es necesaria, pero no debe ser el único desencadenante para el mantenimiento. Las unidades que funcionan de forma intermitente en un entorno de pequeños electrodomésticos presentan patrones de desgaste diferentes a los de las unidades que atienden una línea de producción larga. Un sistema utilizado para el procesamiento de aves de corral o ganado puede requerir una atención más estrecha durante periodos de funcionamiento prolongado, alta demanda de agua o ciclos de higiene frecuentes. Las aplicaciones de cadena de frío y almacenamiento pueden tener menores requisitos de caudal, pero trayectos de distribución más largos y una mayor necesidad de gestionar la estabilidad de la solución antes de su uso.
Un programa de mantenimiento útil separa las comprobaciones rutinarias del operador del trabajo del técnico. Los operadores pueden confirmar los niveles de los tanques, las fugas, las alarmas, el estado visual, los puntos de ajuste programados y las comprobaciones básicas de producción antes o durante el funcionamiento. Los técnicos pueden gestionar la limpieza del electrolizador, la inspección más profunda, las comprobaciones de sensores, el mantenimiento de bombas, la inspección eléctrica y la sustitución de componentes. Esta división reduce el riesgo de que se pasen por alto las observaciones rutinarias porque todas las tareas se han asignado al personal especialista de mantenimiento.
Antes de reiniciar después de una limpieza importante, reparación o parada prolongada, el sistema debe enjuagarse y verificarse bajo las mismas condiciones operativas utilizadas en producción. El registro de reinicio debe confirmar un caudal estable, ausencia de fugas, alarmas e interbloqueos correctos y mediciones de solución aceptables. Esta comprobación final suele ser más valiosa que una larga lista de verificación de mantenimiento porque confirma que el equipo ha vuelto a cumplir su función de higiene prevista.
La generación fiable de ácido hipocloroso procede de controlar pequeñas variables antes de que se conviertan en grandes desviaciones. Las instalaciones que supervisan las condiciones del agua, limpian el electrolizador antes de que disminuya la producción, verifican la solución en el punto de uso y mantienen toda la ruta de suministro están mejor posicionadas para proteger tanto la disponibilidad del equipo como la consistencia de la desinfección.
NOTICIAS
 Mejora de la vida saludable: los generadores de ácido hipocloroso se convierten en el nuevo estándar para villas de lujo
- ¡La solución definitiva a los desafíos de desinfección en tiendas de mascotas! Generador de ácido hipocloroso XIAOYA: protección segura para mascotas con total tranquilidad
 Generador de ácido hipocloroso vs. generador de hipoclorito de sodio
- Proveedor de generadores de ácido hipocloroso
- Fabricante de generadores de ácido hipocloroso
Déjenos un mensaje
Xiaoya Group fue fundado en 1979 y es experto en la industria del agua electrolizada.
Póngase en contacto
*Respetamos su confidencialidad y toda la información está protegida.