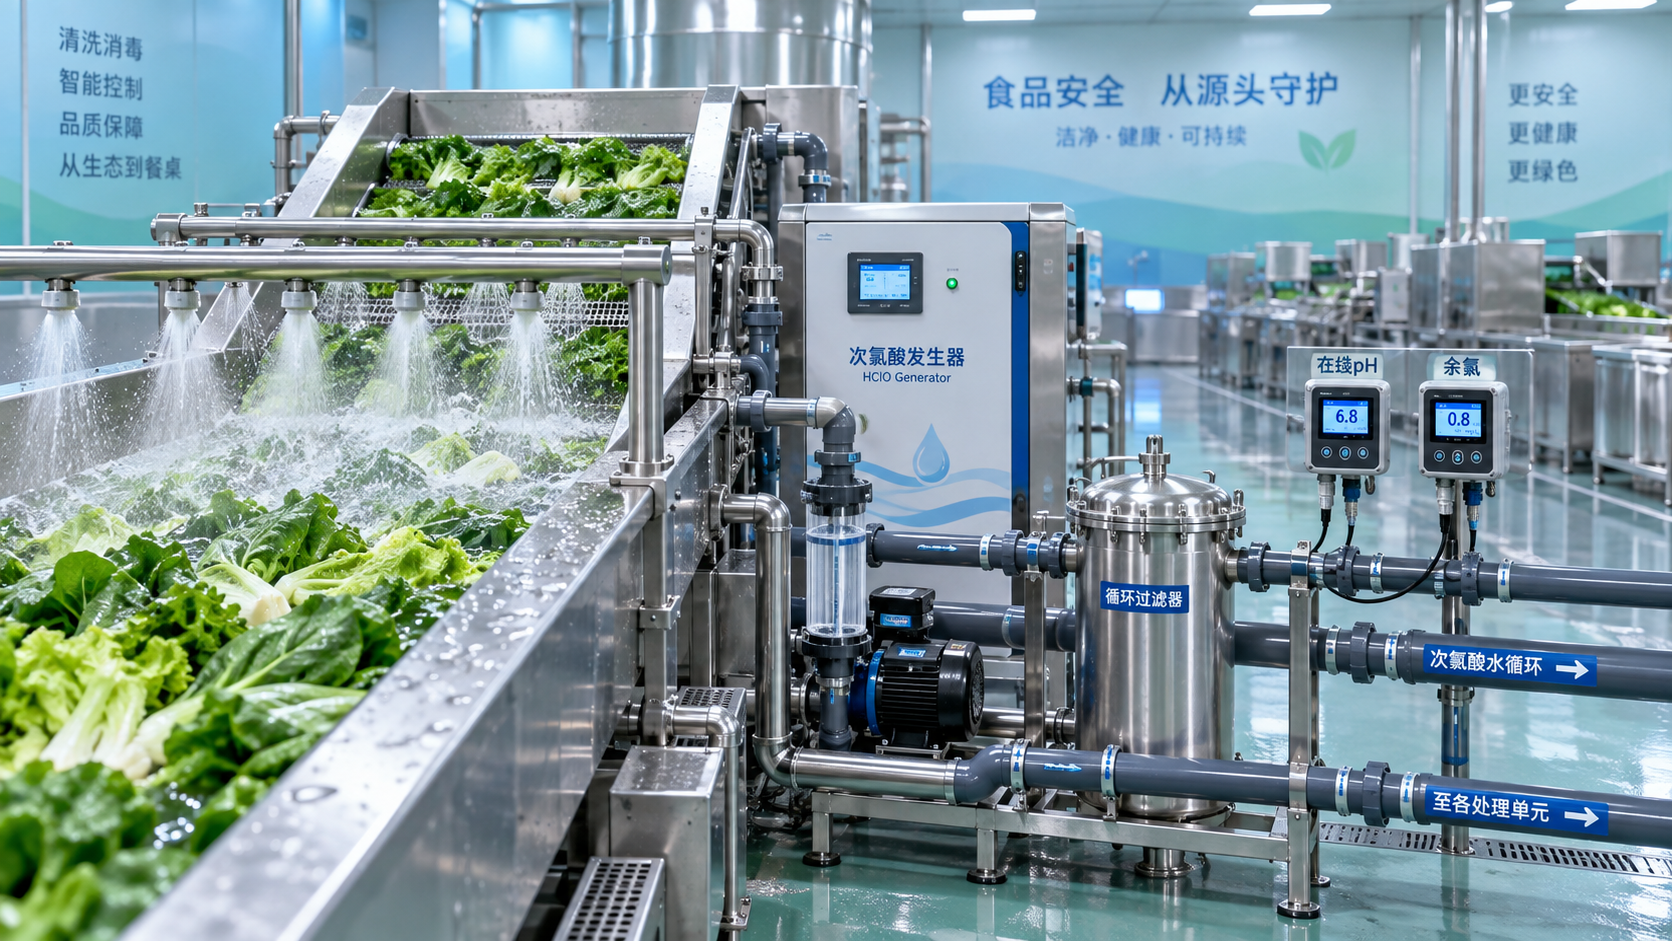
El lavado fiable de productos agrícolas comienza controlando el sanitizante en el punto de uso. Un Generador de Ácido Hipocloroso para Alimentos produce agua de ácido hipocloroso in situ, evitando la incertidumbre que puede surgir cuando una solución preparada pierde concentración durante el almacenamiento o la transferencia. Sin embargo, la generación por sí sola no establece un proceso de lavado estable. La concentración suministrada, el pH, la carga orgánica, la condición del agua, el flujo de producto y la higiene del equipo de lavado afectan a que el tratamiento previsto llegue a la superficie del producto.
Para verduras de hoja, bayas, tubérculos y productos firmes, el sistema de lavado debe tratarse como un proceso controlado y no como una única etapa de adición química. La geometría del producto, el arrastre de tierra, las pieles cerosas, las superficies cortadas y la recirculación del agua determinan dónde el tratamiento puede ser eficaz y dónde puede persistir la contaminación.
Controle la Fracción Activa de Ácido Hipocloroso
La concentración de cloro disponible es útil para supervisar la solución, pero no describe por sí sola la condición antimicrobiana completa. El ácido hipocloroso (HClO) es la especie activa deseada en agua ligeramente ácida o casi neutra. Cuando el pH aumenta, una mayor parte de la química del cloro se desplaza hacia el ion hipoclorito, que presenta una actividad y un comportamiento de proceso distintos. Por lo tanto, una lectura de concentración que parece aceptable puede ofrecer una imagen engañosa cuando el pH está fuera de la ventana operativa validada.
Mida tanto el cloro disponible como el pH en el punto de lavado, después de que la solución haya pasado por las tuberías pertinentes, las zonas de mezcla y cualquier circuito de recirculación. Realizar pruebas únicamente en la salida del generador puede no detectar la dilución por el agua de reposición, la descomposición en un tanque de almacenamiento o las pérdidas causadas por el contacto con materia orgánica acumulada.
La ubicación de la sonda es importante. Un sensor situado inmediatamente junto a un punto de inyección puede indicar un valor que el flujo de producto nunca recibe de manera uniforme. En tanques de inmersión, tome muestras de más de una ubicación cuando la mezcla sea incierta. En sistemas de aspersión, verifique la solución en boquillas representativas, especialmente al final de un colector, donde la pérdida de presión o los filtros obstruidos pueden modificar el suministro.
Ajuste la Concentración y el Tiempo de Contacto a la Configuración de Lavado
Una concentración más alta no compensa automáticamente un contacto deficiente. Los productos que se desplazan rápidamente bajo un patrón de aspersión irregular pueden salir de la lavadora con un humedecimiento solo parcial. Del mismo modo, un tanque de inmersión profundo puede generar un tiempo de residencia nominal prolongado mientras que las hojas flotantes, las bolsas de aire o las cestas sobrecargadas impiden que la solución alcance todas las superficies.
Defina el tiempo de contacto desde el momento en que el producto está completamente humedecido hasta que sale de la zona de tratamiento. La velocidad del transportador, la carga de la banda, el caudal de la bomba, el nivel del tanque, el ángulo de aspersión y la agitación del producto influyen en ese intervalo. Un proceso estable con manzanas enteras puede requerir una nueva evaluación para espinacas sueltas, donde las hojas superpuestas forman superficies protegidas y aumentan la carga orgánica en el agua.
- El lavado por aspersión requiere una cobertura verificada de las boquillas, presión suficiente para formar patrones uniformes y un método para identificar boquillas obstruidas o desalineadas.
- El lavado por inmersión necesita circulación activa o agitación que alcance las capas de producto sin causar magulladuras, daños en las hojas o turbulencia excesiva que redistribuya los residuos.
- Los sistemas de canal deben diferenciar entre el agua de transporte y la zona de tratamiento prevista; el movimiento rápido del producto a través de un canal puede reducir la exposición real por debajo del tiempo de retención calculado del tanque.
La validación debe utilizar la condición de carga máxima prevista, en lugar de una línea vacía o con carga ligera. La pregunta crítica es si la concentración y la exposición seleccionadas se mantienen cuando la lavadora recibe tierra, tejido vegetal y agua de proceso a ritmos normales de producción.
La Carga Orgánica Cambia el Significado de una Lectura Estable del Generador
El ácido hipocloroso reacciona con la materia orgánica. La tierra, los fragmentos de hojas, el jugo, las proteínas y otros residuos pueden consumir especies activas disponibles antes de que la solución entre en contacto con el producto posterior. Esto es especialmente importante en el agua de lavado recirculada, donde el generador puede seguir produciendo solución en su punto de ajuste mientras la condición del tanque se deteriora entre cambios de agua.
La turbidez, los residuos visibles, la espuma inusual y el aumento de carga en los filtros son señales del proceso y no solo cuestiones de limpieza. Indican que el agua puede transportar material que interfiere con el rendimiento del sanitizante. El cribado y la filtración eliminan los sólidos físicos, pero no restauran por sí solos el ácido hipocloroso agotado. El agua fresca de reposición, la purga controlada y los programas de sustitución deben vincularse a las condiciones reales del proceso y a la concentración verificada en el punto de tratamiento.
El preenjuague de productos muy sucios puede reducir la demanda de sanitizante en la etapa principal de lavado. La separación solo resulta útil cuando el preenjuague no genera contaminación cruzada incontrolada debido a un flujo de agua mal gestionado. Una etapa de agua sucia debe permanecer hidráulicamente separada de la etapa de tratamiento final, con el drenaje y el rebose dispuestos para evitar el reflujo.
Calidad del Agua y Condiciones de Alimentación del Generador
El agua de origen afecta tanto a la consistencia de la generación como a la condición del sistema de lavado. Una dureza elevada puede contribuir a la formación de incrustaciones en las superficies del electrolizador, las válvulas y las boquillas. Los sólidos suspendidos pueden acortar la vida útil del filtro e interferir con el control de flujo. Una química del agua fuera del rango de alimentación previsto para el equipo puede alterar el pH, reducir la estabilidad de la producción o acelerar las necesidades de mantenimiento.
La presión del agua de alimentación debe permanecer dentro de la especificación del equipo durante la producción, no solo durante la puesta en marcha. La variación de presión puede modificar el flujo del generador, causar una dosificación inestable o interrumpir el equilibrio entre generación y demanda. Cuando el proceso depende de un tratamiento continuo, una alarma de baja presión, la confirmación de flujo y una respuesta definida ante fallos del generador son controles más significativos que depender de una inspección visual programada.
La manipulación del electrolito también requiere una rutina controlada. Una concentración incorrecta, un suministro agotado, tanques contaminados o una reposición inconsistente pueden afectar la producción. El tanque de electrolito, las líneas de alimentación y los componentes de dosificación deben mantenerse limpios y protegidos contra la sustitución accidental por productos químicos incompatibles.
La Higiene del Equipo No Puede Separarse de la Higiene de los Productos
Un generador limpio que alimenta una lavadora deficientemente limpiada no crea un proceso higiénico. Las biopelículas, las incrustaciones minerales, las juntas dañadas, los cepillos desgastados, las secciones de manguera estancadas y los tanques con drenaje deficiente pueden proteger residuos de la solución de tratamiento. Estos lugares pueden introducir contaminación continuamente en un agua de lavado que, de otro modo, estaría controlada.
Desmonte e inspeccione los cabezales de aspersión, coladores, filtros, esquinas de tanques, soportes de transportadores, líneas de retorno y puntos bajos donde queda agua después de la parada. La frecuencia de limpieza debe reflejar el tipo de producto y la duración de la operación. Los productos de hoja suelen generar más acumulación de residuos que los productos enteros y lisos, mientras que los productos cortados pueden liberar jugo que aumenta la demanda química del agua.
Después de la limpieza, enjuague a fondo antes de reiniciar el proceso de ácido hipocloroso. Los detergentes residuales u otros agentes de limpieza pueden alterar la química del agua o consumir cloro activo. La condición de reinicio debe incluir la confirmación de que el tanque está lleno de agua adecuada, la circulación está establecida y la solución de tratamiento medida se encuentra dentro del rango de proceso aprobado.
Utilice Mediciones que Revelen la Deriva del Proceso
Registrar un punto de ajuste del generador no equivale a demostrar control. Los registros útiles conectan la producción del generador con la condición real de lavado: cloro disponible, pH, temperatura del agua cuando corresponda, flujo o presión, nivel del tanque de lavado y observaciones de carga orgánica. Los cambios de tendencia suelen revelar un problema en desarrollo antes de que un valor supere un límite. Por ejemplo, una mayor demanda química acompañada de obstrucciones frecuentes de filtros indica tierra en el producto entrante o un rendimiento inadecuado del preenjuague, mientras que una concentración estable en la salida del generador pero valores bajos en el tanque sugieren dilución, mala mezcla o una carga excesiva de recirculación.
Los métodos de prueba portátiles deben verificarse frente a referencias conocidas y utilizarse conforme a su rango de medición indicado. Las muestras deben analizarse rápidamente porque el ácido hipocloroso puede cambiar después de la toma. Los recipientes de muestreo deben estar limpios y libres de residuos de detergente; de lo contrario, el resultado puede reflejar el recipiente en lugar del agua de lavado.
Los sistemas automatizados también deben contar con una respuesta práctica cuando las mediciones estén fuera del rango aprobado. Continuar la producción mientras se espera que un tanque se recupere puede crear un período de tratamiento incierto. Según el diseño del proceso, la respuesta adecuada puede implicar detener la entrada de producto, desviar el producto, sustituir el agua, corregir las condiciones de alimentación o limpiar el circuito afectado antes de reiniciar.
Evalúe las Especificaciones del Equipo Frente a la Carga de Trabajo Real
La capacidad debe ajustarse a la demanda máxima de agua, no solo al volumen medio de producción. Un generador que produce suficiente solución para un enjuague de bajo caudal puede tener una capacidad insuficiente para la reposición simultánea del tanque, los colectores de aspersión y el aporte para saneamiento. El volumen de retención, la longitud de las tuberías y el tiempo de respuesta también afectan la rapidez con la que una solución corregida llega a la lavadora después de una alteración del proceso.
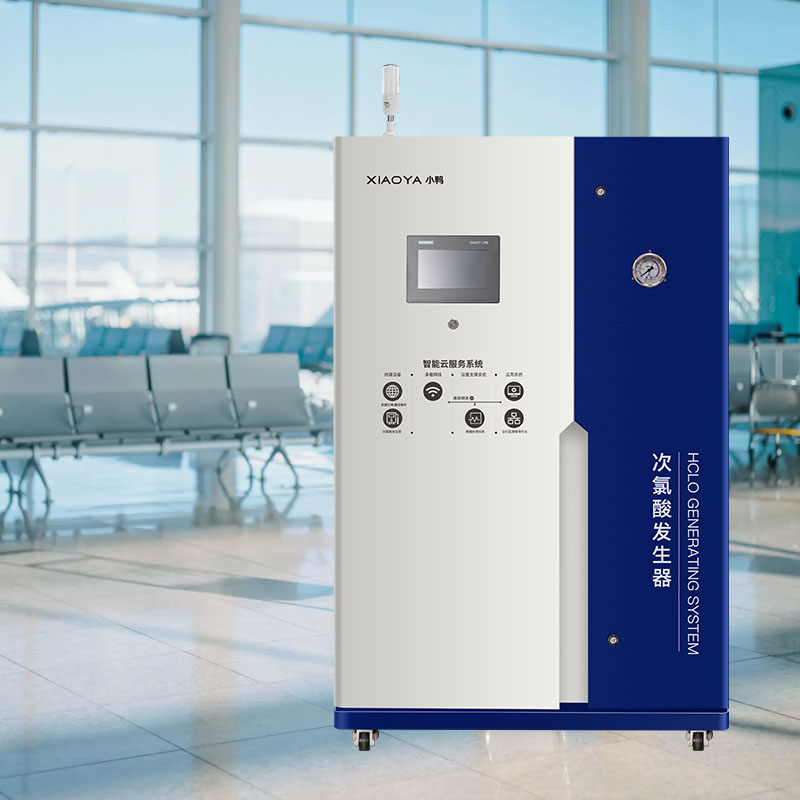
Para instalaciones que requieren agua de ácido hipocloroso de ligeramente ácida a casi neutra, equipos como elGenerador de Ácido Hipocloroso para Desinfección y Conservación de Productos Cárnicos ilustran parámetros que deben revisarse en relación con la línea de lavado: un rango de pH de 5.0 a 6.5, concentración de cloro disponible personalizable de 10 a 120 ppm, capacidad de producción de 160 a 300 L/h, requisitos de presión del agua de entrada y vida útil del electrolizador. Estos valores no constituyen una receta para el lavado de productos agrícolas; los puntos de ajuste apropiados deben establecerse para el tipo de producto, el diseño de lavado, los requisitos locales y las condiciones de proceso validadas.
Un sistema controlado de lavado de productos agrícolas mantiene la condición de tratamiento donde se expone el producto, elimina los factores que consumen o bloquean la solución y detecta la deriva antes de que se convierta en una deficiencia de saneamiento. Este enfoque convierte la generación in situ de ácido hipocloroso en una parte repetible del proceso de lavado, en lugar de un equipo aislado.
NOTICIAS
 Generadores de ácido hipocloroso para la industria alimentaria para el lavado de productos frescos: controles clave del proceso
 Producción in situ de HClO frente a desinfectantes preparados para instalaciones públicas
- Verificaciones de cumplimiento de desinfección para sistemas públicos de generación de ácido hipocloroso
- Mantenimiento del generador público de ácido hipocloroso para prevenir la inestabilidad de la producción
- ¿Qué capacidad de producción necesita un generador público de HClO para grandes recintos?
Déjenos un mensaje
Xiaoya Group fue fundado en 1979 y es experto en la industria del agua electrolizada.
Póngase en contacto
*Respetamos su confidencialidad y toda la información está protegida.